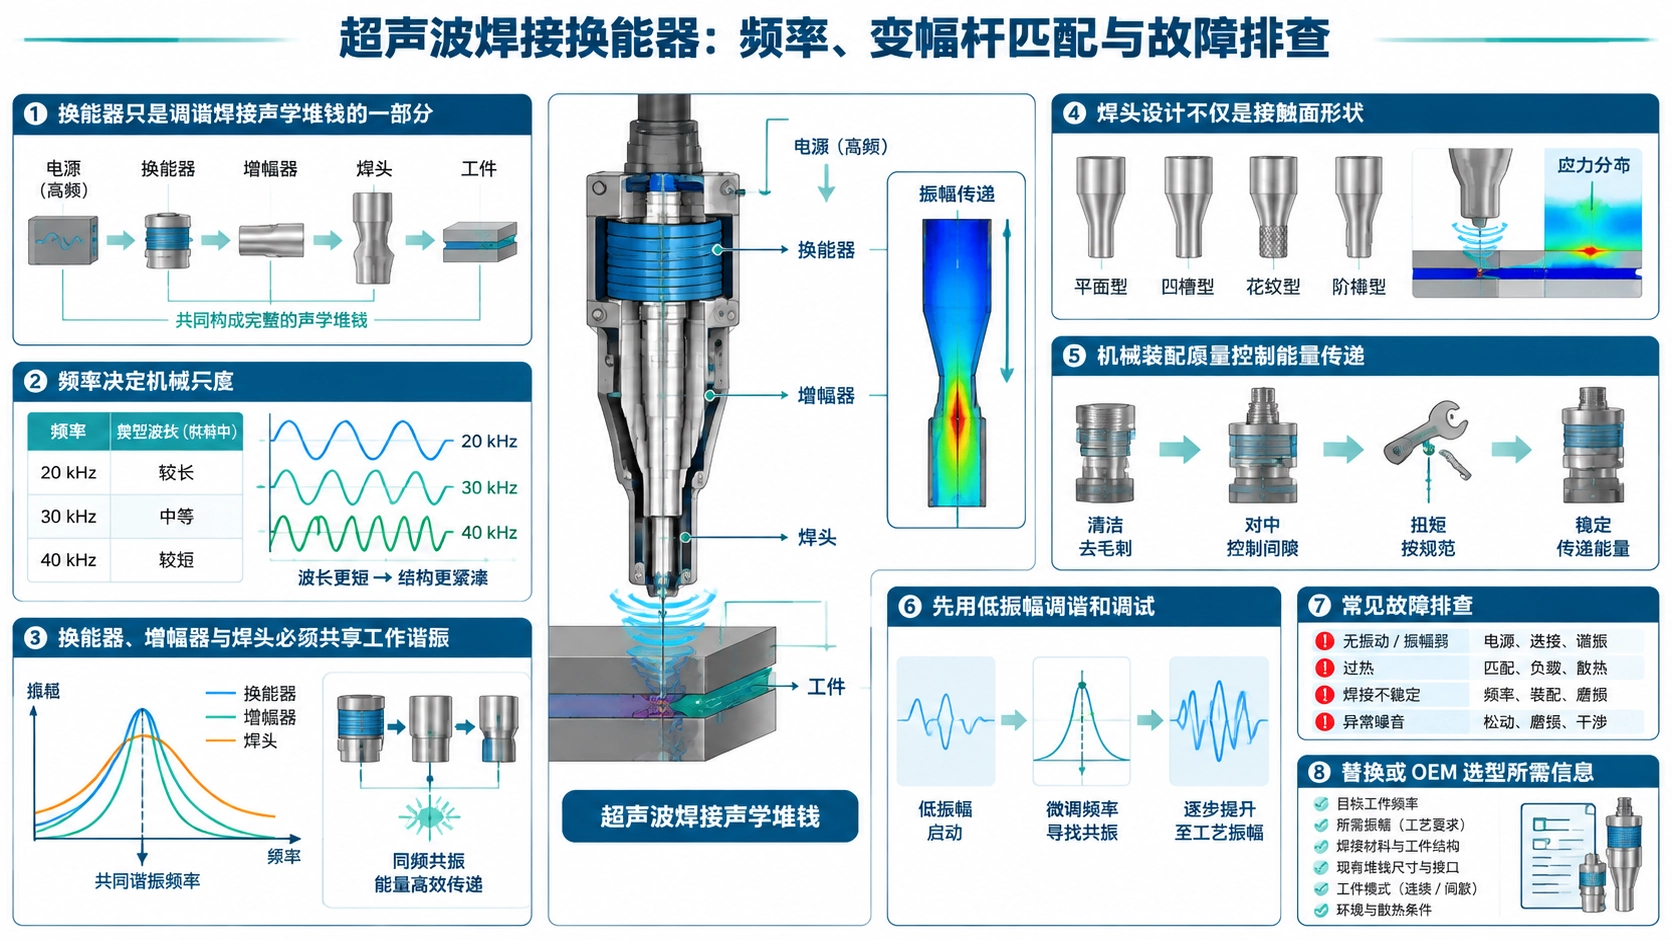
换能器只是调谐焊接声学堆栈的一部分
超声波焊接换能器把发生器电压转换为高频机械振动,通常连接增幅器和焊头,把振幅传到工件。换能器、增幅器、焊头、连接界面、发生器和夹具构成一个共同调谐的系统。
仅按频率和功率标签替换换能器风险很大。谐振、阻抗、电容、螺栓形式、接口直径、预紧力、允许振幅和质量负载都必须匹配。材料、接头设计、夹紧力和焊接控制也决定结果。
频率决定机械尺度
20 kHz 等较低频率系统通常能够配合较大焊头、较高位移和高功率工业焊接。较高频率可使用更小声学部件,适合小型或敏感组件。频率改变波长,因此会改变所有谐振部件的物理尺寸。
BBWD-20KP2000 20 kHz 2000 W 超声波焊接换能器属于换能器级器件,其额定值不能单独确定整机允许的焊头结构、焊接压力或循环速度。
换能器、增幅器与焊头必须共享工作谐振
换能器产生振动,增幅器调整振幅并提供节点夹持位置,焊头把运动传入接头。每个部件都要按工作频率设计,并以清洁平整的界面和正确预紧力安装。很小的频率不匹配也可能增加电流、发热和应力。
增幅器增益与焊头增益会共同放大换能器振幅。增益不是越高越好:端面振幅过大会导致焊头裂纹、换能器损坏、工件压痕或发生器过载。振幅应通过材料、接头和工艺测试确定。
焊头设计不仅是接触面形状
焊头必须在目标纵向模式下谐振,同时提供所需接触面。长度、截面过渡、开槽、材料、连接螺纹和工具细节都会影响频率与应力。大型或复杂焊头可能需要有限元分析,并在加工后验证频率。
单独调好的焊头在增加可换端头、涂层或夹具后可能偏移。投产前应扫描完整声学堆栈,并避免靠近不需要的弯曲或扭转模态。
机械装配质量控制能量传递
清洁所有声学界面,清除毛刺和凸起损伤,按规定安装螺柱并施加扭矩。扭矩错误、螺纹损伤、夹入污染物或端面不平行会产生界面发热和谐振不稳。
声学堆栈必须在设计节点法兰处夹持。在振幅腹部夹持或约束焊头会改变谐振并引起快速失效。支撑电缆和冷却管路时也不能给换能器施加侧向力。
先用低振幅调谐和调试
使用发生器扫频或阻抗分析仪识别谐振、反谐振和竞争模态。应组装目标声学堆栈后再作最终判断。低振幅启动,观察跟频、电流、相位、温度和异常声音。
使用代表性工件,在受控范围内逐步提高振幅、压力和焊接时间。根据机器控制方式建立能量、峰值功率、塌陷距离、时间或压力验收窗口,并保存健康基线。
常见故障排查
- 启动即过载:检查谐振不匹配、焊头裂纹、界面松动、接线和质量过大。
- 换能器或接口快速发热:检查扭矩、端面损伤、失谐、冷却和占空比。
- 振幅不足:检查发生器输出、增幅比、焊头调谐、预紧和机械约束。
- 焊接强度波动:检查工件配合、接头结构、夹具支撑、触发压力、振幅和材料一致性。
- 焊头反复开裂:检查应力集中、增益、非目标模态、表面损伤和实际循环负载。
不要不断提高振幅来掩盖机械或接头设计问题,这可能把故障转移到更昂贵的部件。
替换或 OEM 选型所需信息
提供频率、发生器型号和电压、目标功率、换能器电容和阻抗、机械接口图、增幅器与焊头质量、安装方式、目标振幅、占空比、冷却、材料、接头设计和验收标准。替换项目如有条件应提供健康参考件和故障声学堆栈的扫频数据。
TWI 的超声波焊接概述说明了工艺机理以及焊头、压力和振动的作用。开发声学堆栈时,可结合电路匹配指南协调发生器与换能器,用换能器测试指南保存健康基线,并在安装名义参数相近的替换换能器前参考换能器更换指南。
常见问题
任何 20 kHz 换能器都能配任何 20 kHz 焊头吗?
不能。完整声学堆栈必须在接口、谐振、振幅、负载和发生器行为方面匹配。
增幅器有什么作用?
它按增益比改变振幅,并通常在换能器与焊头之间提供节点安装位置。
发生器为什么失去频率锁定?
可能原因包括堆栈裂纹或松动、过热、焊头不合适、竞争模态、负载变化或电气连接问题。
可以无工件测试声学堆栈吗?
低振幅扫频有用,但生产验证必须包含真实夹具、工件、压力和周期,因为工作负载会改变系统行为。