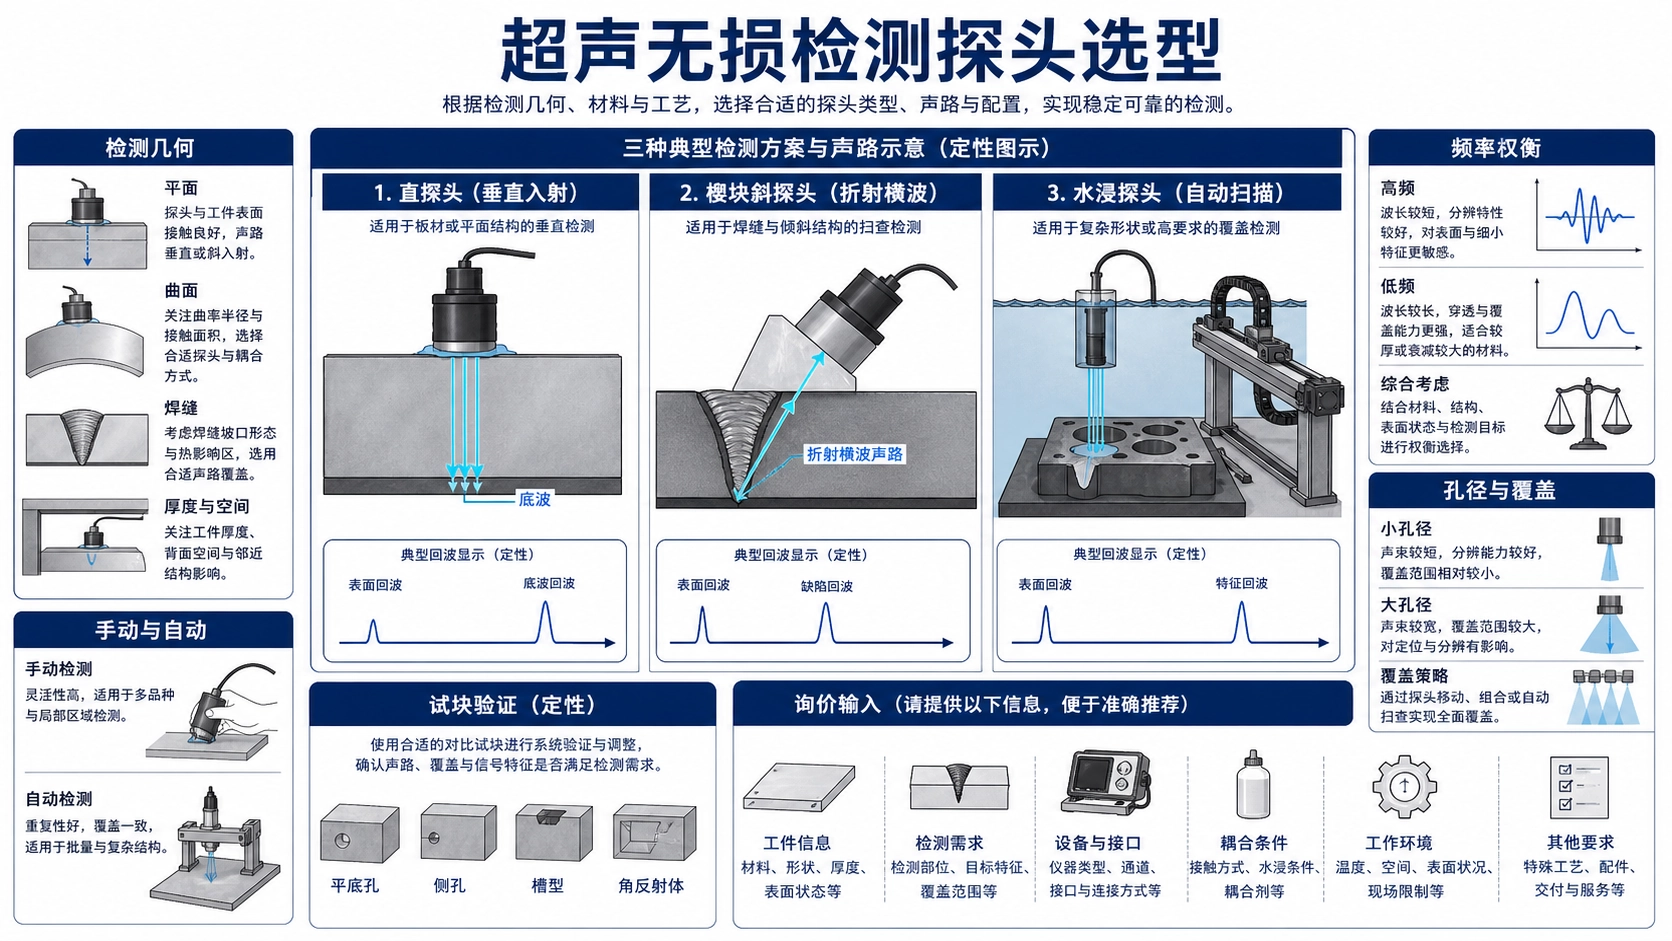
先确定检测声路,再看探头目录
超声无损检测探头只是测量链的一部分,完整系统还包括被检材料、耦合剂或水路、探伤仪、扫查方式、对比试块、校准方法和验收程序。某只探头即使能在平整钢试块上获得清晰底波,也不代表它适合焊缝、粗晶铸件、粗糙表面或自动化水浸线。因此,选型应先确定缺陷可能的方向和可接近的检测面,再确定声束方向、频率、晶片尺寸和外形接口。
第一步是几何判断:当声路需要大致垂直于入射面时,考虑直探头;当声束必须以折射角进入工件,以截获焊缝或平面型不连续时,考虑斜探头;当检测依赖稳定水距、重复定位或非直接接触耦合时,考虑水浸探头。这三类只是选型入口,不是检出能力保证。最终方案必须在预期检测条件下,通过具有代表性的人工反射体或批准试样验证。
探头在超声检测中控制什么
探头把电脉冲转换成声脉冲,也把返回声能转换为电信号。其频谱、孔径、阻尼、结构和接触面形状会影响脉冲长度、穿透能力、波束扩散、近场结构以及对不同尺寸和方向反射体的响应。仪器增益和滤波可以优化信号,却无法弥补根本错误的声路。
探头结构还影响重复性。手持接触探头容易受到表面状态、耦合层和操作压力影响;楔块提供名义入射几何,但磨损会改变入射点和声路;水浸探头通过水柱与工件分离,在水路得到控制时可实现稳定耦合与机械化定位。
直探头适用的检测任务
直探头通常把纵波近似垂直送入接触面,常用于检查板材分层、锻件内部、底波状态,以及反射面方向有利于直射声束的缺陷。当一个较平整的表面可接近,且目标区域位于其下方时,直探头往往是结构最直接的选择。
BBND-GF通用工业超声探伤探头属于这一产品方向。实际程序仍需确认频率、晶片尺寸、连接器、耐磨面、材料和基准灵敏度。仅有很强的底波,不能证明方向不利的裂纹一定能够检出。
氧化皮、腐蚀起伏、小曲率半径或无法保持耦合剂的表面会降低接触检测稳定性。较小接触面可能更能适应曲面,较大孔径则会形成不同的近场和波束。不能只凭直径推断优劣,应在代表性几何上比较。
焊缝与方向性检测中的斜探头
斜探头通过楔块或其他折射界面,使声束以角度进入工件,在金属中常形成横波。这种声路可以从焊缝邻近的可接近表面覆盖焊缝体积和熔合面。工程焊缝检测通常以斜探头为主,并辅以直探头检查。
折射角必须与工件厚度、坡口、扫查面和目标方向匹配。跨距和声程决定从某一探头位置能够覆盖哪些区域;频率和孔径影响分辨率、穿透和波束轮廓;楔块材料、温度和磨损也会改变实际入射状态。程序要求角度声束时,可参考BBND-WI超声焊缝探伤探头这一结构方向。
不能因为某个名义角度常见就直接采用。适用规范、批准工艺和校准试块可能已经规定探头和楔块;未规定时,也应先绘制声路覆盖并通过参考反射体验证。
自动化扫查中的水浸探头
水浸检测通过水槽、水柱或喷水耦合。探头无需沿工件表面直接滑动,扫描机构可以重复控制位置、步进、水距和入射方向。合理的水延迟还能把界面回波与后续工件回波分开。聚焦探头可以把声能集中在指定区域,但焦点取决于频率、孔径、水距和进入材料后的折射。
BBND-AI自动化水浸超声探伤探头体现了这一集成方向。询价不能只写“水浸探头”,还应说明水距、扫描轴、工件轮廓、目标区域、焦点要求、夹具空间、运动线缆、收发仪兼容性和验证样件。
水浸方式并非天然优于接触方式。它增加了水路、气泡、对中、运动控制和曲面折射等变量;只有这些条件得到控制时,重复耦合与自动化才构成实际优势。
频率、孔径和角度必须一起决定
| 输入条件 | 较低频率的趋势 | 较高频率的趋势 | 需要验证的证据 |
|---|---|---|---|
| 材料与声程 | 在衰减或粗晶材料中通常更利于穿透 | 同一声程内衰减通常更强 | 代表性材料上的信噪比 |
| 反射体细节 | 波长较长,邻近回波通常较难分开 | 波长较短,可能获得更高分辨率 | 参考反射体响应和脉冲长度 |
| 孔径 | 会改变近场、扩散、声束足迹和聚焦条件 | 完整扫查体积的覆盖 | |
| 角度 | 会改变与平面缺陷相交的机会及可用扫查位置 | 声路图和校准试块 | |
“低频更能穿透、高频更能分辨”是有用趋势,不是单独规格。晶粒、衰减、粗糙度、噪声、线缆、发射能量、滤波和验收阈值都会改变可用结果。比较候选探头时,应保持仪器、线缆、设置和参考目标受控。
把探头与工件和流程匹配
- 板材和锻件:先明确厚度、晶粒、入射面和缺陷方向,再决定直射或角度声路。
- 铸件:应预期散射和不均匀衰减,适用于细晶钢的频率可能无法获得足够信噪比。
- 焊缝:提供坡口、厚度、热影响区、扫查面和适用工艺。
- 曲面工件:核对接触面积、楔块贴合、入射点和模式转换。
- 手动检测:考虑握持、出线、耐磨面、耦合剂和操作定位。
- 自动检测:补充编码器、夹持器、水距、速度、通道数和重复性要求。
受控的选型与验证顺序
- 定义材料、厚度、几何、可接近表面和检测温度。
- 按位置、方向和所需参考反射体描述目标不连续。
- 选择直探头、折射斜探头或水浸探头这一声束类别。
- 根据衰减、分辨率和覆盖要求初筛频率与孔径。
- 确认楔块、延迟、焦点、连接器和仪器兼容性。
- 绘制声路并识别盲区或覆盖不足区域。
- 在规定试块上校准并记录仪器、线缆和探头标识。
- 用代表性试样证明检出和定位能力,再冻结批准配置。
Evident官方的斜探头选型技术教程可用于核对焊缝检测、频率、穿透和分辨率之间的关系;项目验收仍以适用规范和批准程序为准。
询价需要提供的信息
请提供材料牌号、厚度范围、工件图纸、表面状态、缺陷类型与方向、手动或自动方式、接触或水浸环境、工艺规定频率、晶片或足迹限制、名义折射角、连接器与线缆、仪器型号、温度、适用标准、试块、数量和记录要求。可通过Deep Minds Ultrasonic工程询价页面提交,最终选择应由批准图纸和样件验证确认。
常见问题
一只直探头能检测所有钢件吗?
不能。厚度、晶粒、几何、缺陷方向、表面和灵敏度要求都会改变可用声束与频率。
焊缝为什么常用斜探头?
它能从邻近可接近表面把声束导向焊缝体积和熔合面,但角度与扫查计划仍须匹配接头几何。
水浸检测一定能提高灵敏度吗?
不一定。水浸可提高耦合和定位重复性,但气泡、错位、曲率和不合适的焦点都会降低性能。
频率可以只按厚度选择吗?
不能。还要同时考虑材料衰减、晶粒、目标尺寸、声程、脉冲响应和信噪比。