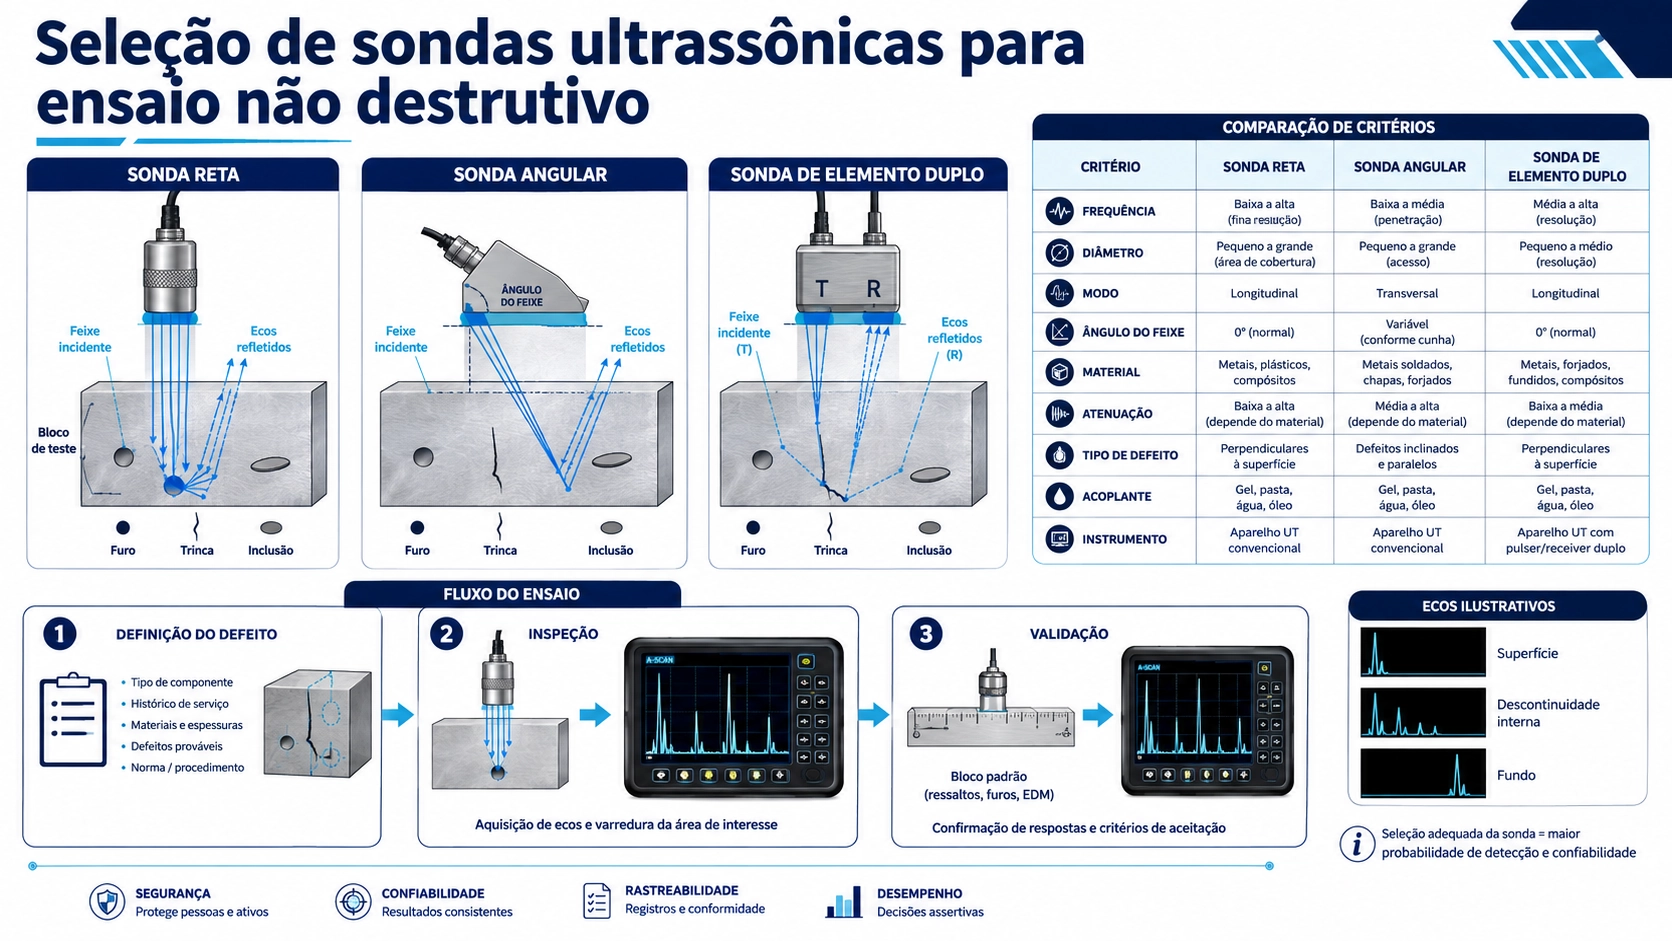
Comece pelo percurso de inspeção, não pelo catálogo de sondas
Uma sonda de END por ultrassom é uma parte de uma cadeia de medição que também inclui o material ensaiado, o acoplante ou percurso de água, o instrumento, o método de varredura, o padrão de referência, o bloco de calibração e o procedimento de aceitação. Uma sonda que produz um eco limpo em um bloco plano de aço ainda pode ser inadequada para uma solda, uma peça fundida rugosa ou uma linha de imersão automatizada. Portanto, a seleção deve começar pela orientação da descontinuidade e pelas superfícies de inspeção acessíveis, passando então para a direção do feixe, frequência, tamanho do elemento e encapsulamento.
A primeira decisão prática é geométrica. Use feixe reto quando o percurso sônico necessário for aproximadamente normal à superfície de entrada. Use feixe angular quando o som precisar entrar em um ângulo refratado para interceptar uma solda ou outra descontinuidade planar. Use imersão quando um percurso de água controlado, uma posição de varredura repetível ou acoplamento sem contato forem centrais para o processo. Essas são categorias de seleção, não garantias de detectabilidade. O procedimento final precisa ser demonstrado em refletores de referência representativos, nas condições de inspeção pretendidas.
O que a sonda controla em uma inspeção por ultrassom
A sonda converte um pulso elétrico em pulso acústico e converte a energia acústica de retorno em sinal elétrico. Seu espectro de frequência, abertura, amortecimento, construção e formato da interface influenciam o comprimento do pulso, a penetração, a abertura do feixe, a estrutura do campo próximo e a sensibilidade a determinados tamanhos e orientações de refletores. As configurações do instrumento não compensam totalmente um percurso de feixe fundamentalmente inadequado.
A escolha da sonda também afeta a repetibilidade. Uma sonda de contato manual acompanha a condição da superfície e a pressão do operador. Uma sapata fixa uma geometria nominal de incidência, mas pode se desgastar e alterar o percurso sônico. Uma sonda de imersão separa o elemento da peça por uma coluna de água, permitindo posicionamento mecanizado e acoplamento estável quando o percurso de água é adequadamente controlado.
Sondas de contato com feixe reto
Uma sonda de feixe reto normalmente envia ondas longitudinais aproximadamente perpendiculares à superfície de contato. As tarefas típicas incluem localizar laminações, verificar o volume de chapas ou forjados, medir a resposta do fundo e examinar defeitos cujas superfícies refletoras estejam favoravelmente orientadas para esse feixe. Em geral, é a configuração mais simples quando uma superfície plana está acessível e a região de interesse está abaixo dela.
A sonda de contato BBND-GF para detecção de falhas por ultrassom exemplifica essa categoria de produto. Sua adequação a um procedimento real ainda depende da frequência exigida, do tamanho do elemento, conector, geometria da face de desgaste, material ensaiado e sensibilidade de referência. Um eco forte de fundo, por si só, não comprova que uma trinca de orientação desfavorável possa ser detectada.
A inspeção por contato torna-se menos estável em carepa, corrosão irregular, curvatura acentuada ou superfícies que não conseguem reter um filme uniforme de acoplante. Faces de contato menores podem acompanhar a curvatura com mais eficácia, enquanto aberturas maiores podem produzir outro padrão de feixe e de campo próximo. Essa troca deve ser ensaiada, não inferida apenas pelo diâmetro.
Sondas de feixe angular para soldas e inspeção direcional
Um conjunto de feixe angular usa uma sapata ou outra interface refratante para introduzir o som em ângulo, normalmente como onda transversal no metal. Isso permite que o feixe investigue o volume da solda e as faces de fusão a partir de uma superfície acessível da chapa. A inspeção de soldas estruturais frequentemente usa sondas de feixe angular, muitas vezes complementadas por exame com feixe reto.
O ângulo refratado selecionado deve ser compatível com a espessura da peça, a geometria da solda, a superfície de varredura e a orientação do alvo. A distância de salto e o percurso sônico determinam quais zonas podem ser cobertas a partir de uma determinada posição da sonda. Frequência e abertura afetam resolução, penetração e perfil do feixe, enquanto material da sapata, temperatura e desgaste afetam a geometria real de entrada. A sonda BBND-WI de feixe angular para inspeção de soldas é uma forma relevante quando o procedimento exige insonificação angular.
Não selecione um ângulo nominal apenas porque ele aparece em um procedimento conhecido. O código aplicável, a técnica aprovada e o bloco de calibração podem prescrever requisitos para sonda e sapata. Quando não o fizerem, a cobertura deve ser traçada e verificada com refletores representativos.
Sondas de imersão para varredura controlada e automatizada
A inspeção por imersão acopla o som por meio de um banho ou coluna de água. A sonda não precisa deslizar diretamente sobre a superfície ensaiada, permitindo que os scanners controlem posição, índice, distância de separação e incidência com alta repetibilidade. O atraso na água também separa o eco da interface dos ecos posteriores da peça quando a montagem é corretamente projetada. Sondas focalizadas podem concentrar energia em uma região selecionada, mas o comportamento focal depende de frequência, abertura, percurso de água e refração no material.
A sonda BBND-AI para inspeção automatizada por imersão representa essa direção de integração. A RFQ não deve parar em “sonda de imersão”. Ela deve definir percurso de água, eixo de varredura, contorno da peça, zona-alvo, foco desejado, folga do dispositivo, movimento do cabo, compatibilidade com emissor-receptor e amostra de validação.
A imersão não é automaticamente superior ao ensaio por contato. Ela acrescenta tanques ou jatos, tratamento de água, alinhamento, controle de movimento e gerenciamento de bolhas e curvatura da superfície. Seu valor está no acoplamento repetível e na automação quando essas variáveis são controladas.
Frequência, abertura e ângulo do feixe formam uma única decisão
| Entrada | Tendência em frequência mais baixa | Tendência em frequência mais alta | O que precisa ser verificado |
|---|---|---|---|
| Material e percurso | Penetração mais útil em materiais atenuantes ou de grão grosseiro | Maior atenuação no mesmo percurso | Relação sinal-ruído em material representativo |
| Detalhe do refletor | Comprimento de onda maior e, em geral, menor separação de ecos próximos | Comprimento de onda menor e resolução potencialmente melhor | Resposta do refletor de referência e comprimento do pulso |
| Abertura | Altera campo próximo, divergência, área coberta e opções de focalização | Cobertura em todo o volume de varredura | |
| Ângulo | Altera a interseção com defeitos planares e as posições de varredura acessíveis | Diagrama do percurso sônico e bloco de calibração | |
As expressões “frequência mais baixa penetra” e “frequência mais alta resolve” são tendências úteis, não especificações isoladas. Estrutura de grão, atenuação, rugosidade da superfície, ruído, cabo, energia do pulsador, filtragem e limiar de aceitação influenciam o resultado utilizável. Compare sondas candidatas com o mesmo instrumento, ajustes controlados e alvo de referência.
Compatibilize a sonda com a peça e o fluxo de trabalho
- Chapas e forjados: defina espessura, estrutura de grão, faces de entrada e orientação esperada da descontinuidade antes de escolher um percurso reto ou angular.
- Fundidos: espere espalhamento e atenuação variável; uma frequência que funciona em aço de grão fino pode fornecer baixa relação sinal-ruído.
- Soldas: forneça preparação da solda, espessura, zona termicamente afetada, superfícies de varredura e o procedimento aplicável.
- Componentes curvos: verifique área de contato, ajuste da sapata, precisão de indexação e conversão de modo.
- Inspeção manual: considere empunhadura, saída do cabo, face de desgaste, acoplante e posicionamento do operador.
- Inspeção automatizada: acrescente geometria do codificador, porta-sonda, percurso de água, velocidade de varredura, número de canais e critérios de repetibilidade.
Uma sequência controlada de seleção e validação
- Defina material, espessura, geometria, superfícies acessíveis e temperatura de inspeção.
- Descreva a descontinuidade-alvo por localização, orientação e refletor de referência requerido.
- Selecione a família de feixe: contato normal, ângulo refratado ou imersão.
- Faça a triagem de frequência e abertura com base nas necessidades de atenuação, resolução e cobertura.
- Confirme compatibilidade de sapata, atraso, foco, conector e instrumento.
- Trace o percurso sônico e identifique zonas cegas ou insuficientemente cobertas.
- Calibre no bloco requerido e registre a identificação do instrumento, cabo e sonda.
- Demonstre detecção e dimensionamento em amostras representativas; depois congele a configuração aprovada.
O tutorial oficial da Evident sobre seleção de sondas de feixe angular é uma referência técnica útil para a relação entre inspeção de soldas, frequência, penetração e resolução. A aceitação do projeto continua regida pelo procedimento e código aplicáveis.
Informações a incluir em uma RFQ
Informe o grau do material, faixa de espessura, desenho da peça, condição da superfície, tipo e orientação do defeito, método manual ou automatizado, ambiente de contato ou imersão, frequência preferida quando controlada pelo procedimento, limites do elemento ou da área de contato, ângulo refratado nominal quando aplicável, conector e cabo, modelo do instrumento, temperatura, norma aplicável, bloco de referência, quantidade e registros requeridos. A Deep Minds Ultrasonic pode analisar essas informações pela página de consulta de engenharia; a seleção final deve ser confirmada por desenho aprovado e validação em amostra.
Perguntas frequentes
Uma única sonda de feixe reto pode inspecionar qualquer peça de aço?
Não. Espessura, estrutura de grão, geometria, orientação do alvo, superfície e sensibilidade requerida alteram o feixe e a frequência utilizáveis.
Por que o feixe angular é comum em soldas?
Ele pode direcionar o som para o volume da solda e para defeitos planares de fusão a partir de uma superfície adjacente acessível. O ângulo correto e o plano de varredura ainda dependem da geometria da junta e do procedimento.
A imersão sempre melhora a sensibilidade?
Não. Ela melhora a repetibilidade do acoplamento e do posicionamento quando o percurso de água é controlado. Bolhas, desalinhamento, curvatura e foco inadequado podem reduzir o desempenho.
A frequência deve ser selecionada apenas pela espessura?
Não. A espessura é uma das entradas. Atenuação do material, grão, tamanho do alvo, percurso sônico, resposta ao pulso e relação sinal-ruído precisam ser avaliados em conjunto.