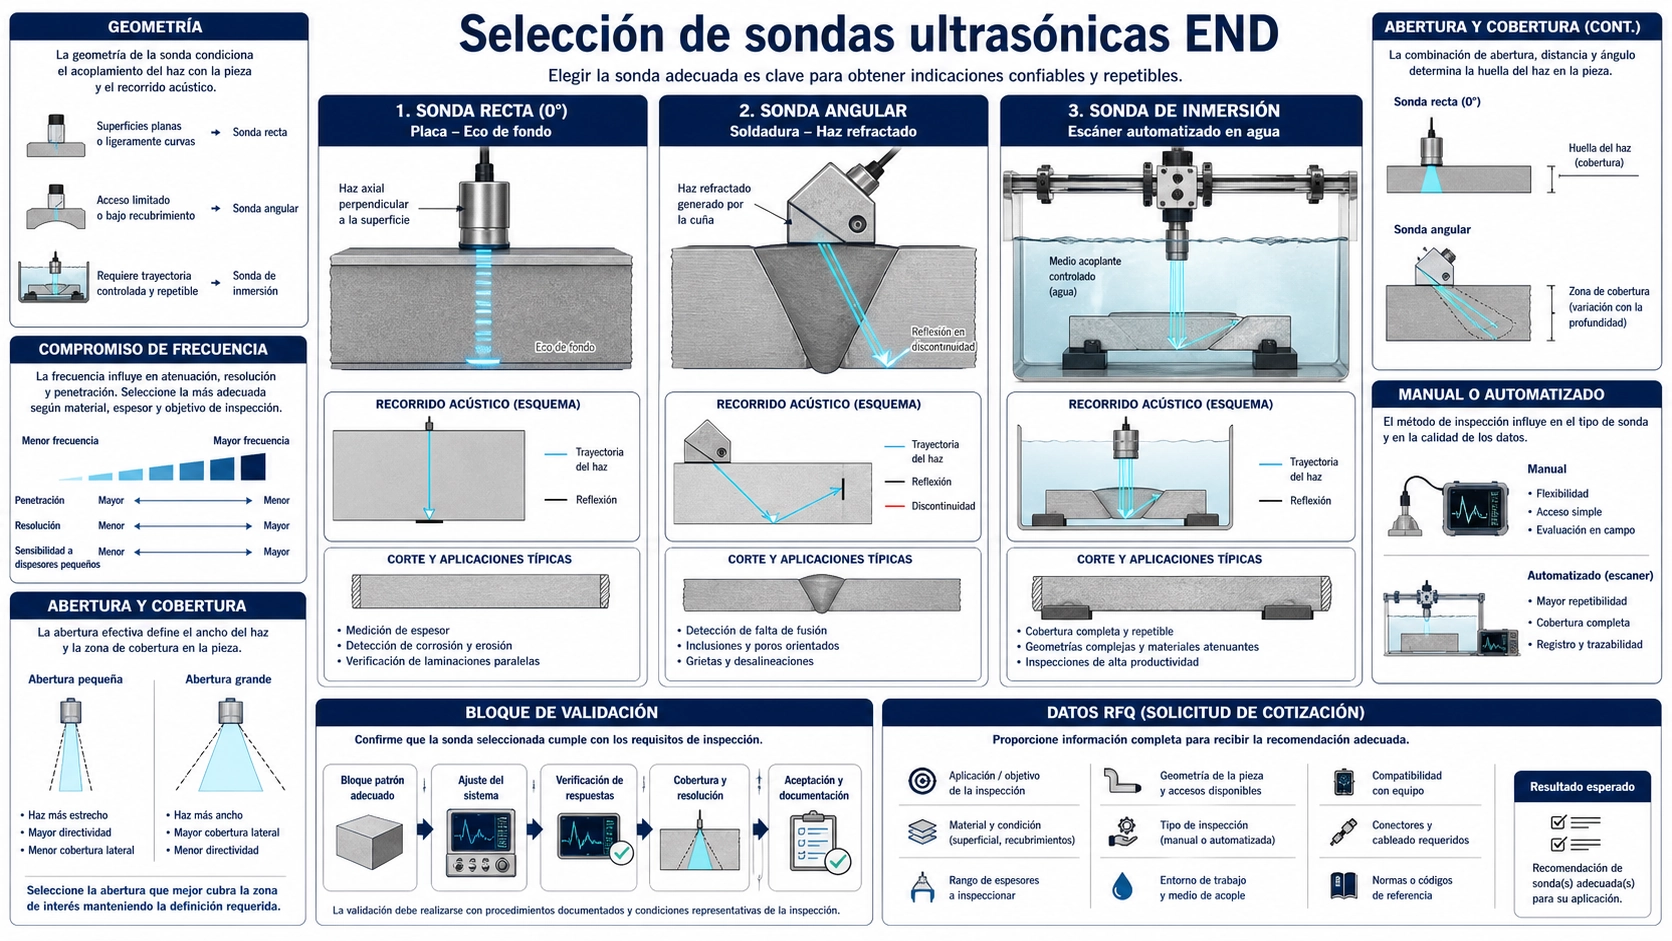
Empiece por el recorrido acústico, no por el catálogo
Una sonda ultrasónica de END es solo una parte de una cadena que incluye la pieza, el acoplante o la columna de agua, el equipo, el método de barrido, el bloque de referencia, la calibración y el procedimiento de aceptación. Una sonda que produce un eco limpio en un bloque plano de acero puede no servir para una soldadura, una fundición de grano grueso, una superficie rugosa o una línea automatizada. La selección debe comenzar por la orientación probable de la discontinuidad y las superficies accesibles, y continuar con la dirección del haz, la frecuencia, la abertura y el encapsulado.
La primera decisión es geométrica. El haz recto es adecuado cuando el recorrido requerido es aproximadamente normal a la superficie de entrada. El haz angular permite que el sonido refractado intercepte una soldadura o un defecto planar. La inmersión resulta apropiada cuando el proceso necesita una columna de agua controlada, posicionamiento repetible o acoplamiento sin contacto directo. Son familias de selección, no garantías de detección. El procedimiento final debe demostrarse con reflectores representativos en las condiciones previstas.
Qué controla la sonda
La sonda convierte el pulso eléctrico en acústico y la energía reflejada en señal eléctrica. Su espectro, abertura, amortiguamiento, construcción y cara de contacto influyen en longitud del pulso, penetración, divergencia, campo cercano y respuesta a reflectores de distintas orientaciones. La ganancia del equipo no corrige un recorrido acústico fundamentalmente inadecuado.
También cambia la repetibilidad. Una sonda manual sigue las irregularidades, el espesor de acoplante y la presión del operador. Una cuña fija una geometría nominal, pero el desgaste modifica el punto de salida. Una sonda de inmersión separa el elemento de la pieza mediante agua y facilita un posicionamiento mecanizado cuando se controla esa columna.
Sondas de contacto de haz recto
Normalmente introducen una onda longitudinal casi perpendicular. Se emplean para laminaciones, volumen de placas y forjas, eco de fondo y discontinuidades cuya orientación favorece ese haz. Son una solución directa cuando existe una superficie relativamente plana y la zona de interés está debajo.
La sonda industrial BBND-GF para END por contacto representa esta familia. Su idoneidad depende de frecuencia, elemento, conector, cara de desgaste, material y sensibilidad de referencia. Un eco de fondo intenso no demuestra que se detectará una grieta mal orientada.
Cascarilla, corrosión irregular, curvatura estrecha o acoplamiento inestable reducen la repetibilidad. Una cara pequeña puede adaptarse mejor a una curva; una abertura grande produce otro campo cercano. La comparación debe hacerse sobre geometría representativa.
Haz angular para soldaduras
Una cuña refracta el sonido y suele generar una onda transversal en metal. Así se alcanza el volumen de soldadura y las caras de fusión desde una superficie adyacente. El control de soldaduras utiliza con frecuencia sondas angulares complementadas por haz recto.
El ángulo debe ajustarse al espesor, preparación de junta, superficie de barrido y orientación del objetivo. Salto y recorrido determinan la cobertura. Frecuencia y abertura afectan resolución y penetración; material, temperatura y desgaste de la cuña cambian la geometría real. La sonda BBND-WI para inspección angular de soldaduras es pertinente cuando el procedimiento exige esa insonificación.
No se debe elegir un ángulo solo porque sea habitual. El código, la técnica aprobada o el bloque pueden imponer la combinación. En ausencia de prescripción, trace el recorrido y verifique la cobertura con reflectores conocidos.
Inmersión para barrido automatizado
La inspección por inmersión acopla mediante baño o columna de agua. El escáner controla posición, paso, distancia de agua e incidencia sin arrastrar la sonda. Un retardo adecuado separa el eco de interfaz. El enfoque puede concentrar energía, pero depende de frecuencia, abertura, agua y refracción.
La sonda automatizada BBND-AI para END por inmersión ilustra esta dirección. La solicitud debe definir agua, ejes, contorno, zona objetivo, foco, espacio, movimiento del cable, electrónica y muestra de validación.
La inmersión no es automáticamente superior: añade agua, burbujas, alineación, movimiento y curvatura. Su ventaja aparece cuando esas variables están controladas.
Frecuencia, abertura y ángulo forman una sola decisión
| Entrada | Tendencia de baja frecuencia | Tendencia de alta frecuencia | Verificación |
|---|---|---|---|
| Material y recorrido | Mayor penetración útil | Mayor atenuación | Relación señal-ruido |
| Detalle | Longitud de onda mayor | Mejor resolución potencial | Reflector de referencia |
| Abertura | Cambia campo cercano, divergencia y huella | Cobertura del volumen | |
| Ángulo | Cambia la intersección con defectos | Plano acústico y bloque | |
“Baja frecuencia penetra y alta frecuencia resuelve” es una tendencia. Grano, rugosidad, ruido, cable, energía, filtros y umbral modifican el resultado. Compare con el mismo equipo y objetivo.
Secuencia controlada
- Defina material, espesor, geometría, acceso y temperatura.
- Describa ubicación, orientación y reflector requerido.
- Elija haz recto, angular o inmersión.
- Preseleccione frecuencia y abertura.
- Confirme cuña, retardo, foco, conector y equipo.
- Trace el recorrido e identifique zonas ciegas.
- Calibre y registre toda la cadena.
- Demuestre detección en muestras representativas.
El tutorial oficial de Evident sobre sondas angulares respalda las relaciones entre soldadura, frecuencia, penetración y resolución. La aceptación depende del procedimiento aplicable.
Datos para la solicitud
Envíe material, espesor, plano, superficie, tipo y orientación de defecto, método manual o automático, contacto o inmersión, frecuencia prescrita, límites dimensionales, ángulo, conector, cable, equipo, temperatura, norma, bloque, cantidad y registros mediante la página de contacto de Deep Minds Ultrasonic. Confirme el resultado con plano aprobado y muestra.
Preguntas frecuentes
¿Una sonda recta sirve para todo acero?
No. Espesor, grano, geometría, orientación, superficie y sensibilidad cambian la solución.
¿Por qué se usa haz angular en soldaduras?
Dirige sonido al volumen soldado y las caras de fusión desde una superficie accesible.
¿La inmersión siempre mejora la sensibilidad?
No. Mejora repetibilidad si se controlan agua, burbujas, alineación, curva y foco.
¿Basta el espesor para elegir frecuencia?
No. También cuentan atenuación, grano, objetivo, recorrido, pulso y ruido.