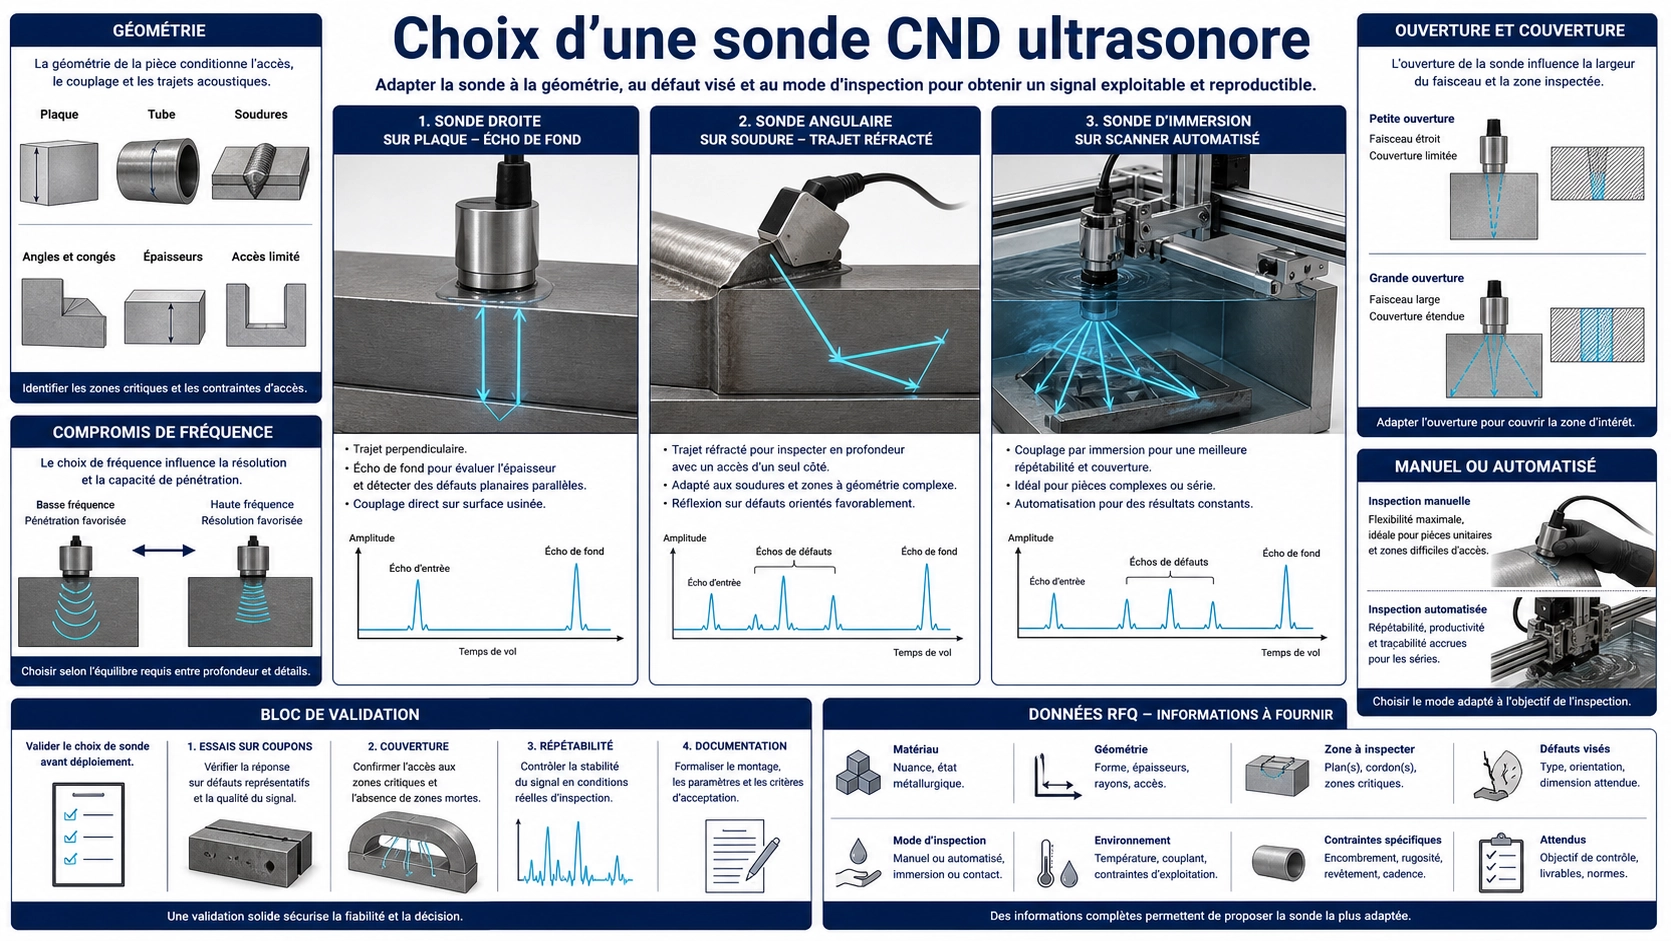
Commencer par le trajet acoustique, pas par le catalogue
Une sonde CND ultrasonore n’est qu’un maillon d’une chaîne comprenant aussi la pièce, le couplant ou le trajet d’eau, l’appareil, la méthode de balayage, le bloc de référence, l’étalonnage et la procédure d’acceptation. Une sonde donnant un écho net sur un bloc d’acier plat peut rester inadaptée à une soudure, une fonte à gros grains, une surface rugueuse ou une ligne automatisée. Il faut donc partir de l’orientation probable du défaut et des surfaces accessibles, puis choisir la direction du faisceau, la fréquence, l’ouverture et le boîtier.
La première décision est géométrique. Un faisceau droit convient lorsque le trajet recherché est presque normal à la surface d’entrée. Un faisceau angulaire s’impose lorsque le son doit être réfracté pour croiser une soudure ou une discontinuité plane. L’immersion devient pertinente lorsqu’un trajet d’eau réglé, un positionnement répétable ou un couplage sans contact direct structure le procédé. Ces familles ne garantissent pas la détectabilité : celle-ci doit être démontrée sur des réflecteurs représentatifs dans les conditions prévues.
Ce que la sonde détermine
La sonde transforme une impulsion électrique en impulsion acoustique, puis l’énergie réfléchie en signal électrique. Son spectre, son ouverture, son amortissement, sa construction et sa face d’appui influencent la longueur d’impulsion, la pénétration, la divergence, le champ proche et la réponse aux réflecteurs. Les réglages de gain ou de filtre ne corrigent pas un trajet fondamentalement mal choisi.
Le choix agit aussi sur la répétabilité. Une sonde de contact manuelle suit l’état de surface, l’épaisseur du couplant et la pression de l’opérateur. Un sabot impose une géométrie nominale mais son usure modifie le point d’entrée. Une sonde d’immersion, séparée de la pièce par l’eau, permet un positionnement mécanisé stable si le trajet d’eau est maîtrisé.
Sondes de contact à faisceau droit
Une sonde droite émet généralement une onde longitudinale presque perpendiculaire à la surface. Elle sert notamment à rechercher des délaminages, examiner le volume de plaques ou de pièces forgées, suivre l’écho de fond et détecter des discontinuités favorablement orientées. C’est souvent la configuration la plus simple lorsqu’une surface plane est accessible et que la zone recherchée se trouve dessous.
La sonde industrielle BBND-GF pour contrôle par contact illustre cette famille. Son adéquation dépend néanmoins de la fréquence, de la taille d’élément, du connecteur, de la face d’usure, du matériau et de la sensibilité de référence. Un écho de fond puissant ne prouve pas la détection d’une fissure mal orientée.
Calamine, corrosion irrégulière, faible rayon et couplant instable réduisent la répétabilité. Une petite face suit parfois mieux une courbure ; une grande ouverture crée un champ proche et une divergence différents. Il faut comparer sur la géométrie réelle plutôt que déduire la performance du seul diamètre.
Faisceau angulaire pour soudures
Un sabot ou une interface réfringente introduit le son sous un angle, souvent sous forme d’onde transversale dans le métal. Le faisceau peut ainsi parcourir le volume soudé et les faces de fusion depuis la tôle adjacente. Le contrôle des soudures de construction utilise couramment des sondes angulaires, complétées par un examen droit.
L’angle réfracté doit correspondre à l’épaisseur, au chanfrein, à la surface de balayage et à l’orientation cible. Le bond et le trajet acoustique déterminent les zones couvertes. Fréquence et ouverture influencent résolution et pénétration ; matériau, température et usure du sabot modifient la géométrie réelle. La sonde angulaire BBND-WI pour soudures correspond à cette direction lorsque la procédure exige une insonification oblique.
Il ne faut pas choisir un angle parce qu’il est simplement courant. Le code, la technique approuvée et le bloc d’étalonnage peuvent imposer l’ensemble sonde-sabot. Sinon, la couverture doit être tracée et vérifiée par des réflecteurs représentatifs.
Immersion et balayage automatisé
L’immersion couple le son par bain ou colonne d’eau. La sonde ne glisse plus sur la pièce ; un scanner contrôle position, pas, distance d’eau et incidence. Un retard d’eau bien conçu sépare l’écho d’interface des échos de pièce. Une focalisation peut concentrer l’énergie, mais elle dépend de la fréquence, de l’ouverture, du trajet d’eau et de la réfraction.
La sonde BBND-AI pour inspection automatisée en immersion représente cette approche. Une demande doit préciser trajet d’eau, axes, contour, zone cible, focalisation, espace du porte-sonde, mouvement du câble, compatibilité électronique et échantillon de validation.
L’immersion n’est pas automatiquement meilleure. Elle ajoute gestion de l’eau, bulles, alignement, mouvement et courbure. Son avantage est la répétabilité du couplage et de la position lorsque ces variables sont contrôlées.
Décider ensemble fréquence, ouverture et angle
| Entrée | Tendance basse fréquence | Tendance haute fréquence | Preuve |
|---|---|---|---|
| Matériau et trajet | Meilleure pénétration utile dans un matériau atténuant | Atténuation plus forte | Rapport signal-bruit réel |
| Détail du réflecteur | Longueur d’onde plus grande | Résolution potentiellement meilleure | Réflecteur de référence |
| Ouverture | Modifie champ proche, divergence et empreinte | Couverture du volume | |
| Angle | Modifie l’intersection avec les défauts plans | Tracé et bloc étalon | |
« Basse fréquence pour pénétrer, haute fréquence pour résoudre » reste une tendance. Grain, rugosité, bruit, câble, énergie d’émission, filtrage et seuil d’acceptation changent le résultat. Les sondes candidates doivent être comparées avec le même appareil, les mêmes réglages et la même cible.
Adapter la sonde à la pièce et au processus
- Plaques et pièces forgées : définir épaisseur, grain, faces et orientation des défauts.
- Pièces moulées : prévoir diffusion et atténuation variables.
- Soudures : fournir chanfrein, épaisseur, zone affectée et procédure.
- Pièces courbes : vérifier contact, sabot, point d’entrée et conversions de mode.
- Contrôle manuel : examiner prise, câble, face d’usure, couplant et positionnement.
- Contrôle automatique : ajouter codeur, support, trajet d’eau, vitesse, voies et répétabilité.
Séquence de sélection et de validation
- Définir matériau, épaisseur, géométrie, accès et température.
- Décrire la discontinuité par sa position, son orientation et le réflecteur requis.
- Choisir contact droit, angle réfracté ou immersion.
- Présélectionner fréquence et ouverture selon atténuation, résolution et couverture.
- Confirmer sabot, retard, foyer, connecteur et appareil.
- Tracer le trajet et identifier les zones mal couvertes.
- Étalonner sur le bloc requis et enregistrer toute la chaîne.
- Démontrer détection et localisation sur des échantillons représentatifs.
Le guide officiel Evident sur les sondes angulaires documente les relations entre soudure, fréquence, pénétration et résolution. L’acceptation demeure régie par la procédure et le code applicables.
Données à joindre à la demande
Indiquez nuance, plage d’épaisseur, plan, surface, type et orientation du défaut, méthode manuelle ou automatique, contact ou immersion, fréquence imposée, limites d’encombrement, angle nominal, connecteur, câble, appareil, température, norme, bloc de référence, quantité et dossiers attendus. Transmettez-les via la page de contact technique de Deep Minds Ultrasonic. Le choix final doit être confirmé par plan approuvé et validation d’échantillon.
FAQ
Une sonde droite convient-elle à toutes les pièces en acier ?
Non. Épaisseur, grain, géométrie, orientation cible, surface et sensibilité modifient la solution.
Pourquoi employer un faisceau angulaire sur une soudure ?
Il dirige le son vers le volume soudé et les faces de fusion depuis une surface voisine accessible.
L’immersion améliore-t-elle toujours la sensibilité ?
Non. Elle améliore surtout la répétabilité si eau, bulles, alignement, courbure et foyer sont maîtrisés.
Peut-on choisir la fréquence avec l’épaisseur seule ?
Non. Atténuation, grain, taille cible, trajet, impulsion et rapport signal-bruit comptent aussi.