Mit dem Schallweg beginnen, nicht mit dem Katalog
Ein Ultraschallprüfkopf ist nur ein Glied einer Messkette aus Werkstück, Koppelmittel oder Wasserweg, Gerät, Scanverfahren, Referenzkörper, Kalibrierung und Abnahmevorschrift. Ein Prüfkopf mit sauberem Rückwandecho an einem flachen Stahlblock kann für eine Schweißnaht, grobkörnigen Guss, eine raue Oberfläche oder eine automatisierte Linie ungeeignet sein. Ausgangspunkte sind deshalb Fehlerorientierung und zugängliche Prüfflächen; danach folgen Schallrichtung, Frequenz, Apertur und Bauform.
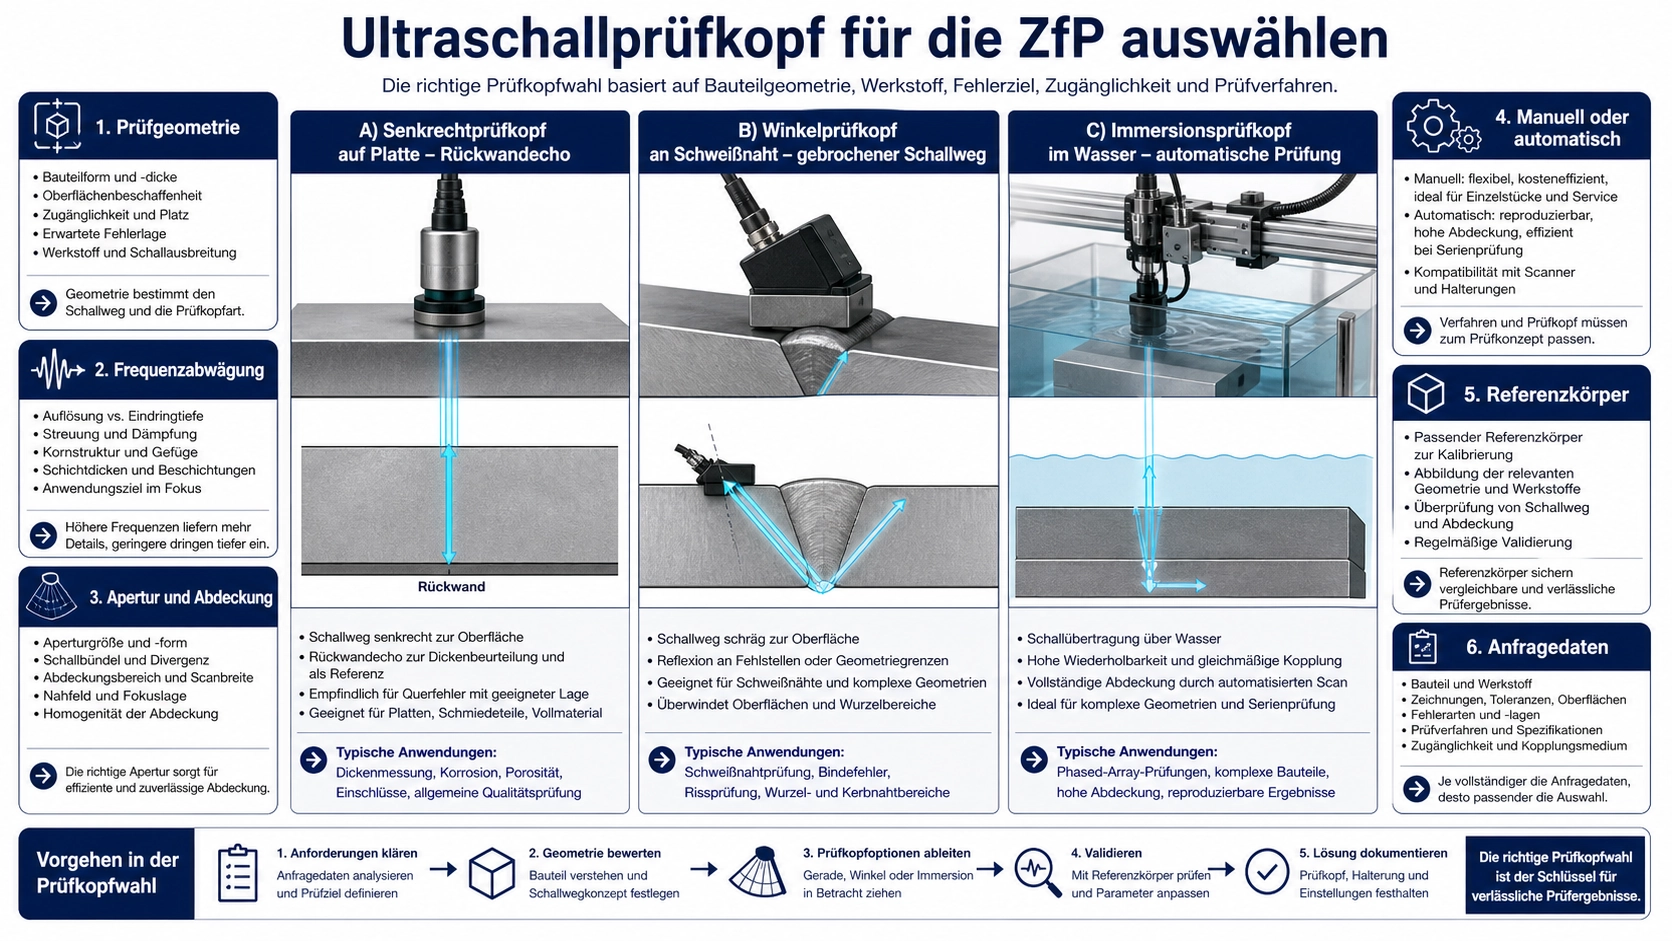
Die erste Entscheidung ist geometrisch. Ein Senkrechtprüfkopf passt zu einem annähernd normalen Schallweg. Ein Winkelprüfkopf bricht den Schall so, dass er eine Schweißnaht oder flächige Ungänze schneidet. Immersion ist sinnvoll, wenn kontrollierter Wasserweg, wiederholbare Positionierung oder berührungsfreie Kopplung den Prozess bestimmen. Diese Familien garantieren keine Auffindbarkeit. Das Verfahren muss an repräsentativen Reflektoren unter Einsatzbedingungen nachgewiesen werden.
Was der Prüfkopf bestimmt
Der Prüfkopf wandelt elektrische in akustische Impulse und Rückschall wieder in Spannung. Spektrum, Apertur, Dämpfung, Aufbau und Kontaktfläche beeinflussen Impulslänge, Eindringung, Divergenz, Nahfeld und Empfindlichkeit für bestimmte Reflektoren. Geräteeinstellungen können einen ungeeigneten Schallweg nicht ausgleichen.
Auch die Wiederholbarkeit ändert sich. Ein handgeführter Kontaktprüfkopf reagiert auf Oberfläche, Koppelschicht und Druck. Ein Keil legt eine Geometrie fest, verschleißt jedoch. Ein Immersionsprüfkopf ist durch Wasser vom Teil getrennt und erlaubt mechanisierte Positionierung, sofern der Wasserweg beherrscht wird.
Senkrechtprüfköpfe
Sie senden meist Longitudinalschall nahezu senkrecht ein. Typische Aufgaben sind Laminierungen, Volumenprüfung von Platten und Schmiedeteilen, Rückwandbewertung und günstig orientierte Ungänzen. Bei einer zugänglichen ebenen Fläche ist dies häufig die einfachste Konfiguration.
Der BBND-GF Kontaktprüfkopf zur Fehlerprüfung steht für diese Familie. Ob er passt, hängt von Frequenz, Elementgröße, Anschluss, Verschleißfläche, Werkstoff und Bezugsempfindlichkeit ab. Ein starkes Rückwandecho beweist keine Erkennung ungünstig orientierter Risse.
Zunder, unebene Korrosion, enge Krümmung und instabile Kopplung mindern die Wiederholbarkeit. Kleine Flächen folgen Krümmungen eventuell besser; große Aperturen erzeugen andere Nahfelder. Der Vergleich muss an repräsentativer Geometrie erfolgen.
Winkelprüfköpfe für Schweißnähte
Ein Keil bricht den Schall und erzeugt in Metall häufig eine Transversalwelle. So werden Nahtvolumen und Schmelzflächen von einer benachbarten Oberfläche erreicht. Schweißnahtprüfungen nutzen Winkelprüfköpfe oft zusammen mit einer Senkrechtprüfung.
Brechungswinkel, Sprungabstand und Schallweg müssen zu Dicke, Nahtvorbereitung, Scanfläche und Fehlerorientierung passen. Frequenz und Apertur beeinflussen Auflösung und Eindringung; Keilwerkstoff, Temperatur und Verschleiß verändern die reale Geometrie. Der BBND-WI Winkelprüfkopf für Schweißnähte ist relevant, wenn die Vorschrift Winkeleinschallung verlangt.
Ein Winkel darf nicht nur gewählt werden, weil er üblich ist. Regelwerk, zugelassene Technik oder Kalibrierkörper können die Kombination vorgeben. Andernfalls sind Schallweg und Abdeckung zu zeichnen und zu prüfen.
Immersion für automatisierte Scans
Bei Immersion koppelt ein Bad oder eine Wassersäule. Der Scanner steuert Position, Schritt, Abstand und Einfall, ohne den Prüfkopf über die Oberfläche zu ziehen. Eine passende Wasservorlaufstrecke trennt Grenzflächen- und Werkstückecho. Fokussierung hängt von Frequenz, Apertur, Wasserweg und Brechung ab.
Der BBND-AI Immersionsprüfkopf für automatisierte Prüfung zeigt diese Richtung. Eine Anfrage muss Wasserweg, Achsen, Kontur, Zielzone, Fokus, Halterraum, Kabelbewegung, Elektronik und Validierungsteil nennen.
Immersion ist nicht automatisch besser. Wasser, Blasen, Ausrichtung, Bewegung und Krümmung werden zu zusätzlichen Variablen. Der Nutzen liegt in reproduzierbarer Kopplung und Position, wenn sie kontrolliert sind.
Frequenz, Apertur und Winkel gemeinsam wählen
| Eingabe | Niedrige Frequenz | Hohe Frequenz | Nachweis |
|---|---|---|---|
| Werkstoff und Weg | Tendenziell bessere Eindringung | Stärkere Dämpfung | Signal-Rausch-Abstand |
| Reflektordetail | Längere Welle | Potenziell bessere Auflösung | Referenzreflektor |
| Apertur | Ändert Nahfeld, Divergenz und Fußabdruck | Volumenabdeckung | |
| Winkel | Ändert Schnitt mit flächigen Fehlern | Schallweg und Block | |
„Niedrig dringt ein, hoch löst auf“ ist nur eine Tendenz. Korn, Rauheit, Rauschen, Kabel, Energie, Filter und Schwelle beeinflussen das Ergebnis. Kandidaten sind mit gleichem Gerät und Referenzziel zu vergleichen.
Kontrollierte Auswahl
- Werkstoff, Dicke, Geometrie, Zugang und Temperatur definieren.
- Ziel nach Lage, Orientierung und Referenz beschreiben.
- Senkrecht, Winkel oder Immersion wählen.
- Frequenz und Apertur vorsortieren.
- Keil, Vorlauf, Fokus, Anschluss und Gerät bestätigen.
- Schallweg zeichnen und Blindzonen finden.
- Kalibrieren und Messkette dokumentieren.
- Nachweis an repräsentativen Teilen führen.
Das offizielle Evident-Tutorial zur Winkelprüfkopfauswahl erläutert Schweißprüfung, Frequenz, Eindringung und Auflösung. Maßgeblich bleiben Verfahren und Regelwerk.
Angaben für die Anfrage
Nennen Sie Werkstoff, Dicke, Zeichnung, Oberfläche, Fehlerart und -richtung, manuelle oder automatische Methode, Kontakt oder Immersion, vorgeschriebene Frequenz, Bauraum, Winkel, Anschluss, Kabel, Gerät, Temperatur, Norm, Referenzkörper, Menge und Dokumentation über die Kontaktseite von Deep Minds Ultrasonic. Zeichnung und Musterprüfung bestätigen die endgültige Auswahl.
FAQ
Eignet sich ein Senkrechtprüfkopf für jedes Stahlteil?
Nein. Dicke, Korn, Geometrie, Fehlerorientierung, Oberfläche und Empfindlichkeit verändern die Lösung.
Warum Winkelprüfung an Schweißnähten?
Sie erreicht Nahtvolumen und Schmelzflächen von einer zugänglichen Nachbarfläche.
Verbessert Immersion immer die Empfindlichkeit?
Nein. Sie verbessert Wiederholbarkeit nur bei kontrolliertem Wasserweg, Blasen, Ausrichtung, Krümmung und Fokus.
Reicht die Dicke zur Frequenzwahl?
Nein. Dämpfung, Korn, Zielgröße, Schallweg, Impuls und Rauschen gehören dazu.