Zwei Aufgaben brauchen nicht denselben Messkopf
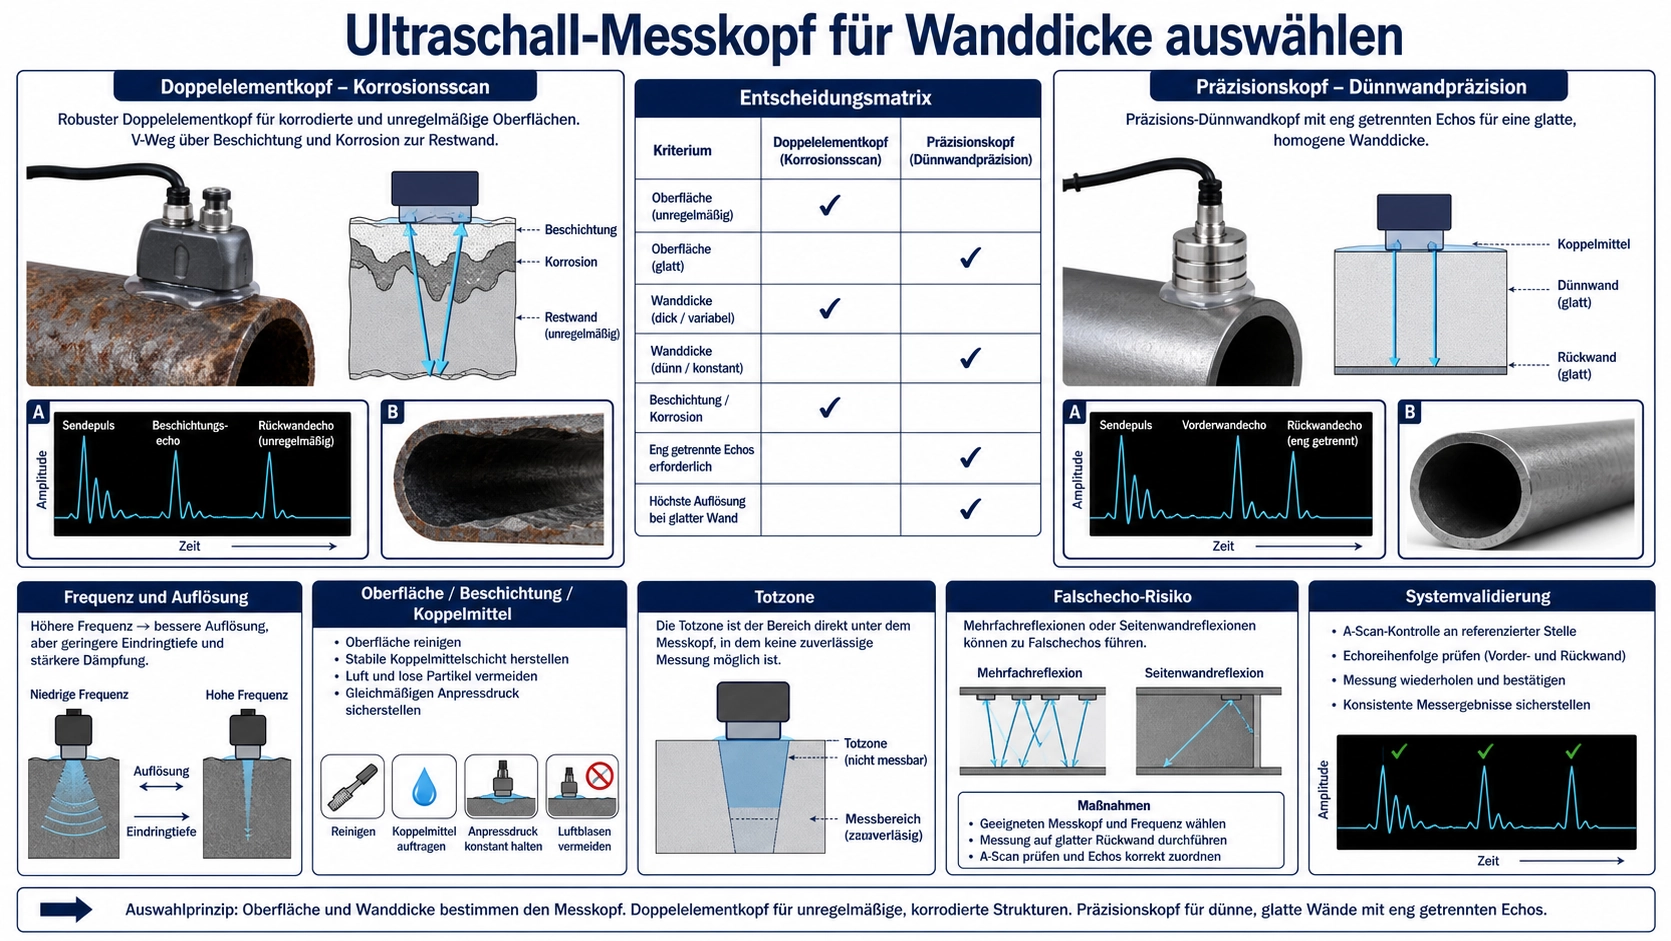
Korrosionsüberwachung sucht die kleinste Restwand an rauen, narbigen, beschichteten oder gekrümmten Flächen. Präzise Dünnwandmessung muss eng benachbarte Echos an meist besser definierten Querschnitten trennen. Beide beruhen auf Laufzeit, stellen aber andere Anforderungen an Messkopf, Gerät, Kalibrierung und Scan.
Die Ausgangsfrage lautet nicht „Welche Frequenz ist am besten?“, sondern „Welches Echointervall ist unter welchen Bedingungen zu messen?“. Doppelelementköpfe sind bei Korrosion üblich, weil sich Sende- und Empfangsweg unter der Oberfläche kreuzen. Für dünne Wände werden häufig Einzelelemente mit Vorlaufstrecke oder andere hochauflösende Konfigurationen gewählt. Ohne Prüfung des Gesamtsystems gibt es keine garantierte Mindestdicke.
Von der Echozeit zur Dicke
Das Gerät rechnet ein Zeitintervall mit der eingestellten Schallgeschwindigkeit um. Im Idealmodell ist Dicke gleich Geschwindigkeit mal Hin- und Rücklaufzeit durch zwei. Real kommen Vorlauf, Nullpunkt, V-Weg-Korrektur, Beschichtungsechos, Moden, Temperatur und Echoauswahl hinzu.
Ein stabiler Zahlenwert kann falsch sein, wenn das Gerät ein anderes Echo verfolgt. Bei relevantem Risiko sind A-Bild, Kalibrierung auf repräsentativem Material und bekannte Dicken nahe beiden Bereichsenden zu prüfen.
Korrosion und Restwand
Eine Korrosionsprüfung sucht lokale Minima über eine Fläche. Außen können Zunder und Farbe, innen unregelmäßige Mulden vorliegen. Ein Doppelelement verbessert oft den oberflächennahen Bereich, erzeugt aber einen zu korrigierenden V-Weg. Die Auflage muss zu Rohrkrümmung und Lochfraß passen.
Der BBTM-CW Messkopf für Korrosion und Restwanddicke gehört zu dieser Familie. Benötigt werden Werkstoff, erwarteter Bereich, Rohrdurchmesser, Beschichtung, Vorbereitung, Temperatur, Scanraster, Koppelmittel und Geräteschnittstelle. Aus dem Namen folgen weder Mindestdicke noch Temperaturgrenze.
Koppelverlust, Überbrücken einer Mulde, Echoverdopplung oder ein ungültiges frühes Echo können eine dünne Stelle verbergen oder zu groß anzeigen. Die Prüfanweisung muss Raster, lokale Wiederholung, A-Bild-Prüfung, Minimalspeicherung und Behandlung verdächtiger Werte definieren.
Präzise Dünnwandmessung
Grenzflächen- und Rückwandecho liegen zeitlich eng zusammen. Impuls, Bandbreite und Messmodus müssen sie trennen. Höhere Frequenz verbessert häufig die Auflösung, erhöht aber die Dämpfung und behebt keine schlechte Kopplung.
Der BBTM-PT Präzisionsmesskopf für dünne Wände steht für diese Richtung. Nötig sind Werkstoff, Nenn- und Grenzdicke, Krümmung, Oberfläche, Schichten, Temperatur, Wiederholbarkeit, Zugang und Gerät. Genauigkeit ist an passenden Normalen nachzuweisen.
Eine Vorlaufstrecke trennt das Nutzsignal vom Anregungsimpuls, kann aber den oberen Bereich begrenzen und temperaturabhängig sein. Kleine Kontaktflächen passen zu engen Radien, verlangen jedoch sorgfältige Ausrichtung.
Eigenschaften und Folgen
| Merkmal | Korrosion | Dünnwand | Prüfung |
|---|---|---|---|
| Elemente | V-Weg und Korrektur | Kurzer Impuls | Stufen |
| Frequenz | Eindringung | Echotrennung | Signal-Rausch-Abstand |
| Durchmesser | Krümmung und Fläche | Zugang | Reale Geometrie |
| Vorlauf | Verschleiß | Nahbereich | Nullpunkt und Temperatur |
Oberfläche, Beschichtung und Koppelmittel
Koppelmittel ersetzt Luft; eine dickere Schicht ist nicht automatisch besser. Sie muss gleichmäßig und verträglich sein. Loser Rost, abgelöste Farbe, Spritzer und Krümmung kippen den Kopf. Beschichtung fügt Laufzeit hinzu; nur validierte Gerätemodi dürfen sie ausschließen. Auch Schallgeschwindigkeit variiert mit Werkstoff und Temperatur.
Totzone und Mindestdicke
In der Totzone lässt sich das Zielecho nicht von Anregung, Grenzfläche oder Nachschwingen trennen. Die Mindestdicke gehört zum Gesamtsystem. Evident weist darauf hin, dass ein Doppelelement unterhalb seines Bereichs ein ungültiges Echo verfolgen und zu groß anzeigen kann.
Der offizielle Leitfaden zur Messkopfauswahl stellt Werkstoff und Dickenbereich an erste Stelle. Die Endkombination muss experimentell bestätigt werden.
Zur praktischen Bestätigung gehört außerdem eine Wiederholungsprüfung mit erneutem Ansetzen des Messkopfs. Mehrere nahezu identische Anzeigen ohne vollständiges Abheben prüfen nur die kurzfristige Elektronikstabilität. Erst wiederholtes Koppeln an markierten Punkten zeigt, wie stark Bedienung, Auflage und Koppelschicht das Ergebnis beeinflussen.
Validierung
- Messkopf, Kabel, Gerät und Setup identifizieren.
- Temperatur stabilisieren.
- Nullpunkt und Geschwindigkeit kalibrieren.
- Dünne und dicke Referenz prüfen.
- Krümmung und Oberfläche nachbilden.
- Stufen oder Mulden scannen.
- Echo und Wiederholbarkeit prüfen.
- Koppelverlust dokumentieren.
Der Leitfaden zur Prüfung von Ultraschallwandlern ergänzt elektrische Kontrollen, ersetzt aber keine Dickenreferenz.
Anfragedaten
Nennen Sie Aufgabe, Werkstoff, Bereich, Geometrie, Radius, Oberfläche, Beschichtung, Temperatur, Scan, Gerät, Anschluss, Kabel, Koppelmittel, Normale, Menge und Abnahme über die Kontaktseite von Deep Minds Ultrasonic.
FAQ
Ist hohe Frequenz immer besser für dünne Wände?
Nein. Auflösung, Dämpfung, Kopplung und Bandbreite müssen zusammenpassen.
Kann durch Farbe gemessen werden?
Nur mit einer dafür validierten Kombination.
Warum kann ein stabiler Wert falsch sein?
Das Gerät kann ein Mehrfachecho, Rauschen oder ein anderes Echo messen.
Muss ein Kopf den ganzen Bereich abdecken?
Nein. Verschiedene Aufgaben können mehrere Setups erfordern.