Duas tarefas de espessura que não devem compartilhar uma única sonda padrão
O monitoramento de corrosão busca a menor espessura remanescente de parede em uma superfície que pode ser rugosa, com pites, revestida ou curva. A medição precisa de parede fina exige que o sistema separe ecos muito próximos e meça uma seção pequena, em geral mais bem definida. Ambas usam o tempo de voo ultrassônico, mas impõem requisitos diferentes ao transdutor, instrumento, calibração e método de varredura.
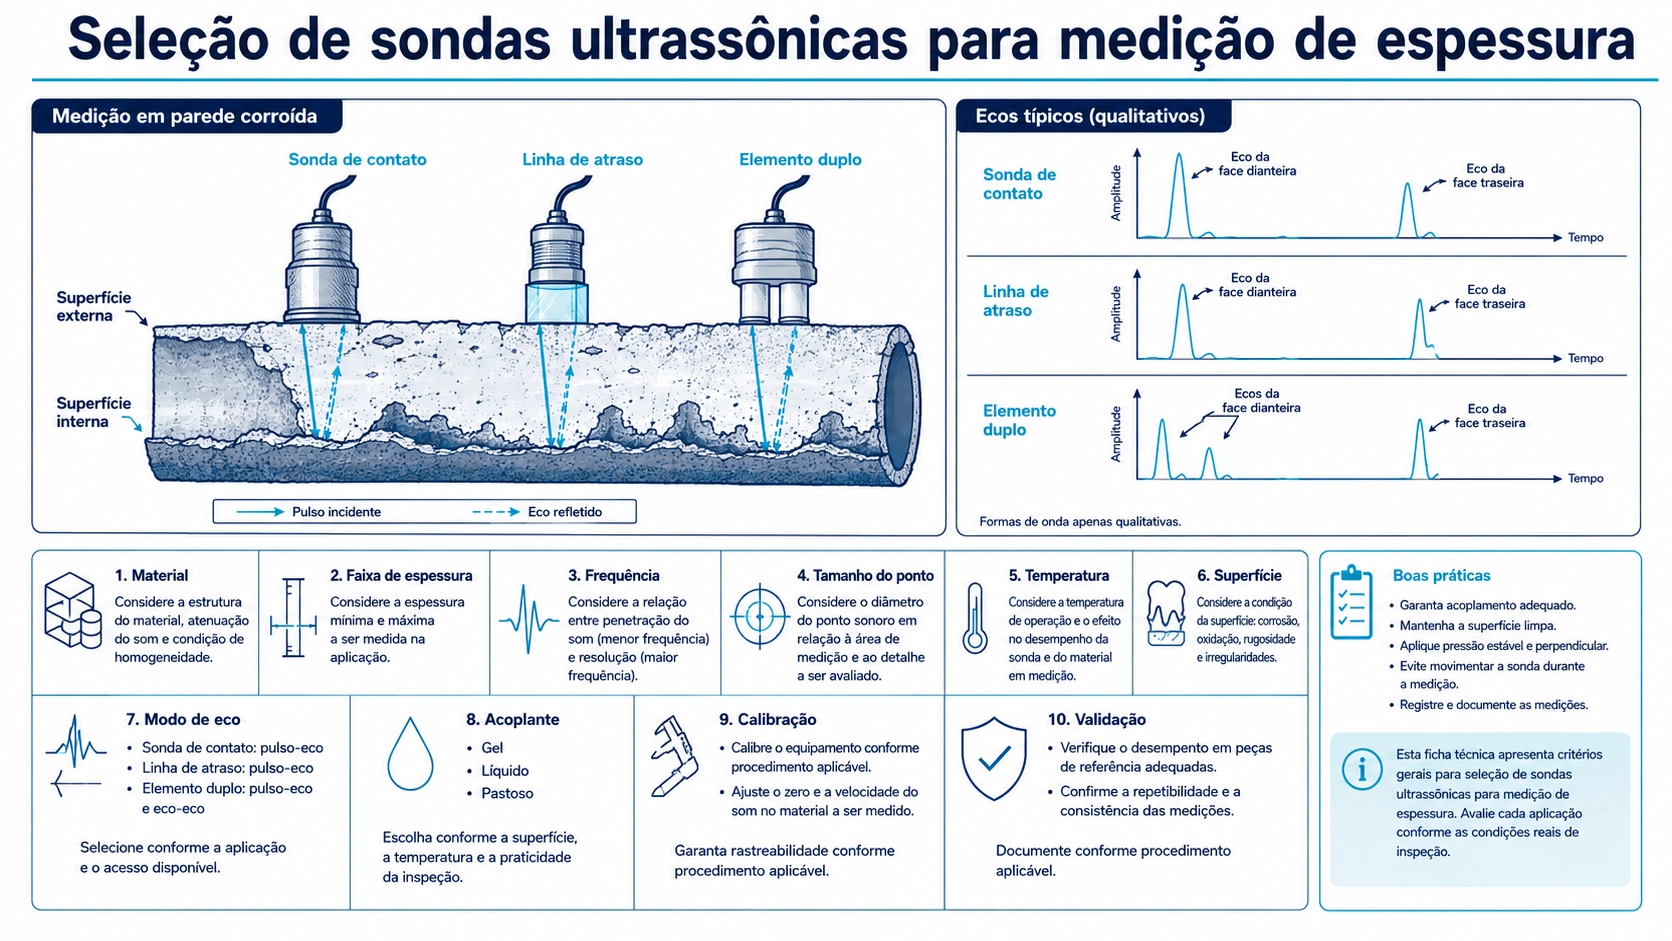
Por isso, a pergunta inicial correta não é “Qual frequência é a melhor?”. É “Qual eco deve ser cronometrado, sob quais condições de superfície e material?”. Uma sonda de contato com elemento duplo é muito usada em levantamentos de corrosão porque seus elementos transmissor e receptor formam um percurso sônico cruzado abaixo da superfície de entrada. Medições de precisão frequentemente usam uma configuração de linha de atraso com elemento único ou outra configuração de alta resolução, selecionada para o material e a faixa de espessura. Nenhuma das categorias garante uma espessura mínima sem testar o sistema completo de sonda e medidor.
Como a medição de espessura por pulso-eco se transforma em número
O medidor determina um intervalo de tempo associado aos ecos e o converte usando a velocidade acústica atribuída ao material. Na idealização mais simples, a espessura é igual à velocidade do som multiplicada pelo tempo de ida e volta e dividida por dois. Sistemas reais também precisam lidar com atraso da sonda, deslocamento de zero, correção do percurso em V para elementos duplos, ecos de revestimento, conversão de modo, velocidade dependente da temperatura e seleção de eco.
Um valor digital aparentemente estável ainda pode estar errado se o instrumento travar no eco incorreto. Boas práticas incluem visualizar ou verificar a forma de onda quando o risco é alto, calibrar em material representativo e conferir o resultado com espessuras conhecidas próximas às duas extremidades da faixa pretendida.
Medição de corrosão e de parede remanescente
A inspeção de corrosão normalmente procura mínimos locais em uma área, em vez de medir um único ponto ideal. A superfície externa pode ter carepa ou revestimento, enquanto a interna pode ser irregular. Uma sonda de elemento duplo pode melhorar o comportamento próximo à superfície e reduzir alguns efeitos de interface, mas introduz um percurso sônico em V que exige a compensação correta. A área de contato também precisa se adequar à curvatura do tubo e à escala dos pites.
A sonda BBTM-CW para espessura de corrosão e parede remanescente é posicionada para essa família de tarefas. A seleção ainda requer o material, a faixa esperada de parede remanescente, o diâmetro do tubo, revestimento, preparo da superfície, temperatura, densidade de varredura, acoplante e interface do medidor. Não deduza uma espessura mínima mensurável ou classificação para superfície quente apenas pelo nome da aplicação.
Durante a varredura, perda de acoplamento, ponte sobre um pite, duplicação de eco ou um eco precoce inválido podem ocultar uma região fina ou exibir um valor incorretamente alto. Um procedimento de levantamento deve definir espaçamento de grade, novas varreduras locais, revisão de forma de onda, registro do mínimo, verificações de referência e como leituras suspeitas são resolvidas.
Medição de precisão e de parede fina
Paredes finas produzem separações de tempo curtas entre os ecos de interface e de fundo. O pulso deve ser curto o suficiente, e a largura de banda do instrumento e o método de temporização adequados, para resolver o intervalo desejado. Frequência mais alta costuma melhorar a resolução de seções finas, mas também aumenta a atenuação e não corrige acoplamento ruim nem material inadequado.
A sonda BBTM-PT de precisão para espessura de parede fina representa essa direção de seleção. Uma RFQ válida deve incluir material, espessuras nominal e limite, curvatura, acabamento superficial, camadas, temperatura, meta de repetibilidade da medição, acesso disponível e modelo do medidor. A precisão deve ser demonstrada em padrões representativos, não extrapolada apenas da frequência.
Configurações com linha de atraso podem afastar o primeiro eco utilizável do pulso de excitação e ajudar com materiais finos. Seu alcance máximo pode ser mais limitado, e o material de atraso varia com a temperatura. Áreas de contato muito pequenas podem se ajustar a peças curvas, mas exigem alinhamento cuidadoso. São compromissos de sistema, não vantagens universais.
Atributos da sonda e suas consequências práticas
| Atributo | Aspecto no levantamento de corrosão | Aspecto de parede fina | Verificação |
|---|---|---|---|
| Arranjo dos elementos | Percurso cruzado de elemento duplo e correção do percurso em V | Pulso curto e separação limpa dos ecos | Degraus conhecidos e forma de onda |
| Frequência | Penetração em material rugoso ou atenuante | Resolução de ecos muito próximos | Relação sinal-ruído em toda a faixa |
| Diâmetro de contato | Curvatura, pites e cobertura de varredura | Acesso a pequenas características e alinhamento | Geometria representativa |
| Face de desgaste ou atraso | Durabilidade e acoplamento em superfícies de campo | Temporização próxima à superfície e deriva térmica | Verificações de zero e temperatura |
| Configuração do instrumento | Ganho, supressão, percurso em V e registro do mínimo | Largura de banda, modo de eco e resolução | Configuração aprovada armazenada |
Superfície, revestimento e acoplante são variáveis de medição
O acoplante substitui o ar na interface da sonda, mas uma quantidade maior de acoplante nem sempre é melhor. Sua camada deve ser uniforme, adequada ao material e à temperatura, e compatível com a peça. Carepa de ferrugem, revestimento solto, respingos de solda e curvatura podem inclinar ou levantar a sonda. O preparo da superfície deve ser definido pelo procedimento de inspeção e pelas restrições do ativo.
Um revestimento pode acrescentar um tempo de trânsito separado. Algumas combinações de instrumento e sonda suportam modos eco a eco ou modos específicos para revestimento, mas essa capacidade precisa ser confirmada para o sistema completo. Não é seguro presumir que todo valor exibido exclui o revestimento. Da mesma forma, a velocidade do som varia com o material, condição da liga e temperatura; calibrar com uma velocidade genérica nominal pode criar erro sistemático.
Zona morta e espessura mínima mensurável
A zona morta é o intervalo no qual o sistema não consegue separar de modo confiável um eco desejado da excitação, da resposta da interface ou da ressonância residual. A espessura mínima mensurável é um resultado de aplicação do sistema completo, não uma propriedade apenas do nome da sonda. A Evident observa que uma sonda de elemento duplo usada abaixo de sua faixa de projeto pode selecionar ecos inválidos e mostrar uma espessura incorretamente alta.
Use a orientação oficial para seleção de transdutores de medição de espessura por ultrassom como referência técnica: material e faixa de espessura orientam a seleção, corrosão normalmente usa elementos duplos, e materiais finos ou atenuantes exigem escolhas de frequência diferentes. Valide experimentalmente a combinação final.
Fluxo de aceitação para uma combinação de sonda e medidor
- Registre sonda, cabo, instrumento, modo de software e revisão da configuração.
- Condicione os equipamentos e corpos de referência à temperatura relevante.
- Calibre zero e velocidade usando material e espessuras representativos.
- Verifique pelo menos uma referência fina e uma espessa dentro da faixa pretendida.
- Repita com curvatura, revestimento e superfície realistas, quando aplicável.
- Faça a varredura de pites ou degraus artificiais controlados e confirme que o mínimo foi encontrado.
- Revise identidade do eco, repetibilidade e sensibilidade ao posicionamento da sonda.
- Documente a rejeição de condições de perda de acoplamento e eco inválido.
Verificações elétricas e de resposta ao pulso podem apoiar a inspeção de recebimento e a solução de problemas. O guia de teste de transdutores ultrassônicos explica impedância, sensibilidade, ressonância e comparação entre pares, mas esses ensaios de bancada não substituem a validação de espessura em padrões de material.
O que enviar com a consulta
Informe se a tarefa principal é mapeamento de corrosão, triagem de parede remanescente, controle de espessura na produção ou medição precisa de parede fina. Inclua material, faixa de espessura, geometria e raio mínimo, superfície e revestimento, temperatura, método de varredura requerido, modelo e conector do medidor, comprimento do cabo, restrições de acoplante, padrões de calibração, quantidade e método de aceitação. Envie essas informações pela página de contato da Deep Minds Ultrasonic para que a sonda seja analisada como parte da cadeia completa de medição.
Perguntas frequentes
Uma sonda de frequência mais alta é sempre melhor para paredes finas?
Não. Ela frequentemente melhora a resolução, mas atenuação, acoplamento, material e largura de banda do instrumento podem limitar o sinal utilizável.
Uma sonda de corrosão pode medir através de pintura?
Somente quando a sonda selecionada e o modo do instrumento forem validados para esse revestimento e faixa de espessura. Caso contrário, o tempo do revestimento pode ser incluído ou o eco errado pode ser selecionado.
Por que uma leitura estável ainda pode estar errada?
O medidor pode estar temporizando um múltiplo de interface, ruído ou outro eco não intencional. Verificações de referência e evidência de forma de onda são necessárias quando a consequência é relevante.
Uma única sonda deve cobrir toda a faixa de espessura?
Não necessariamente. Uma faixa ampla, materiais mistos ou tarefas de corrosão e precisão simultâneas podem exigir mais de uma sonda e configuração aprovada.